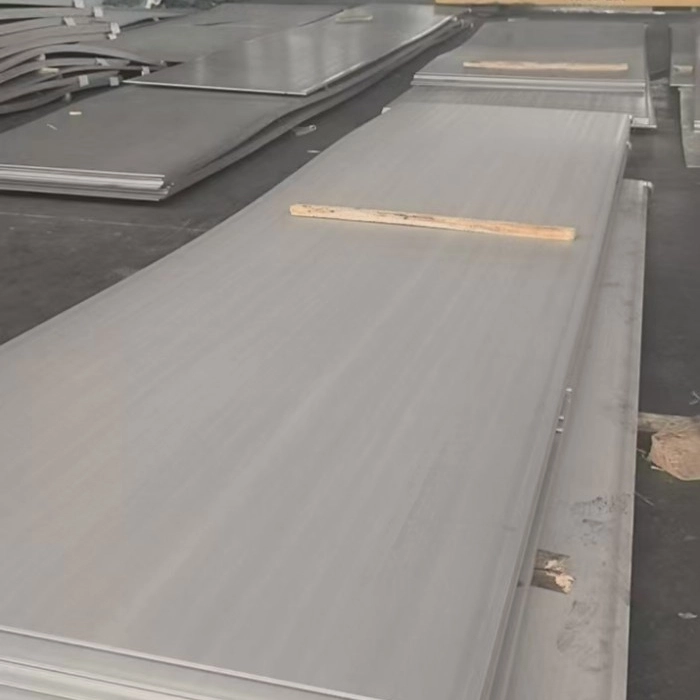
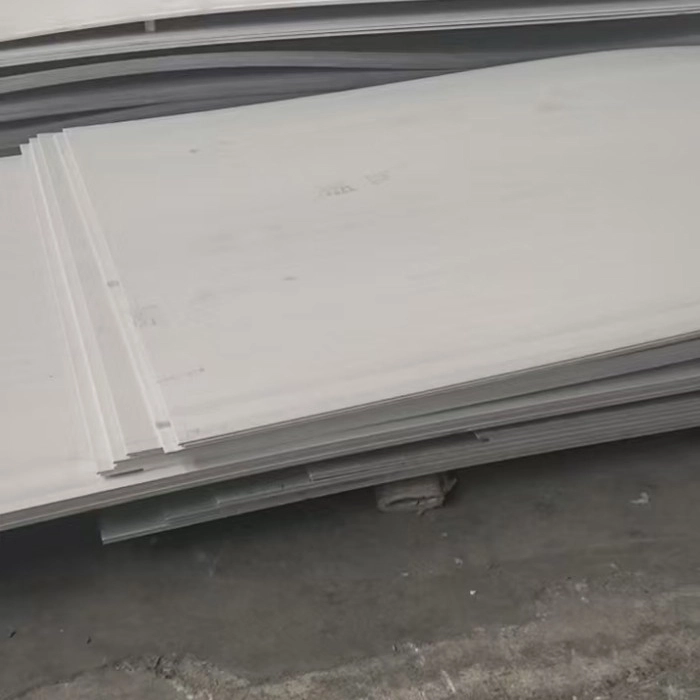
कोल्ड-रोल्ड स्टेनलेस स्टील शीट
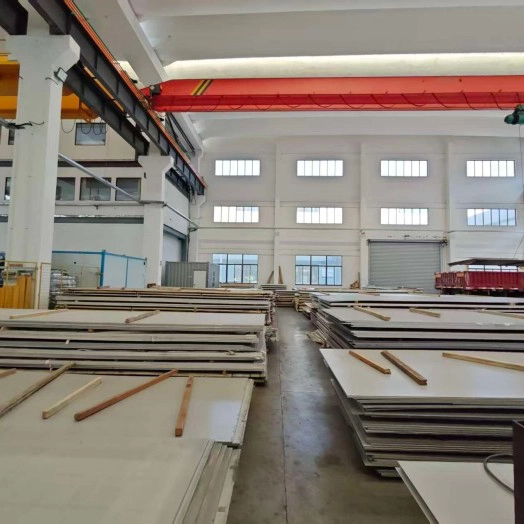
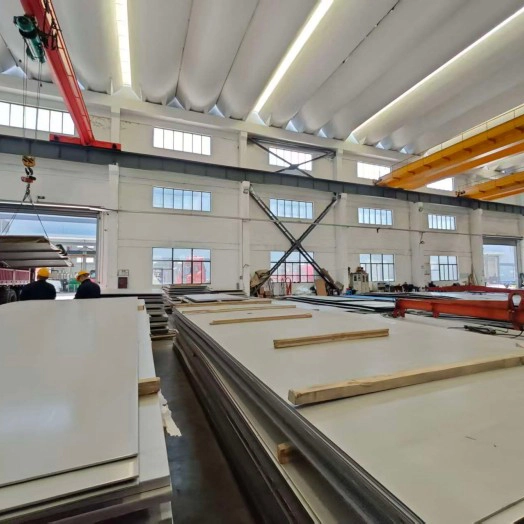
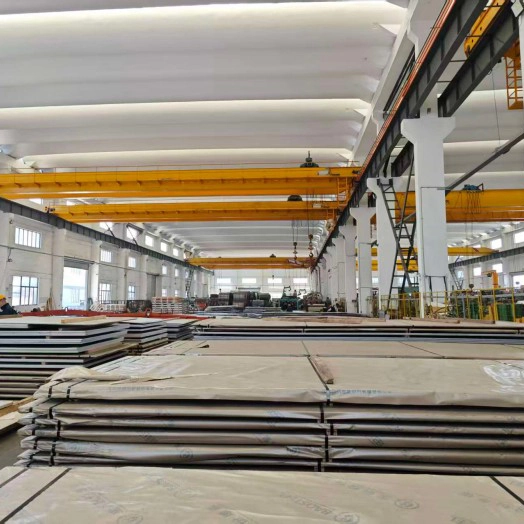
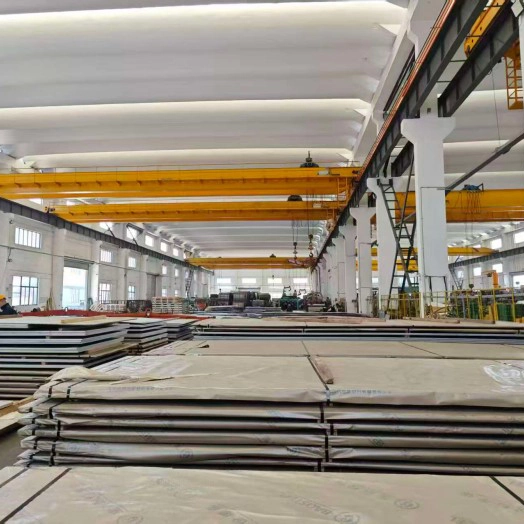
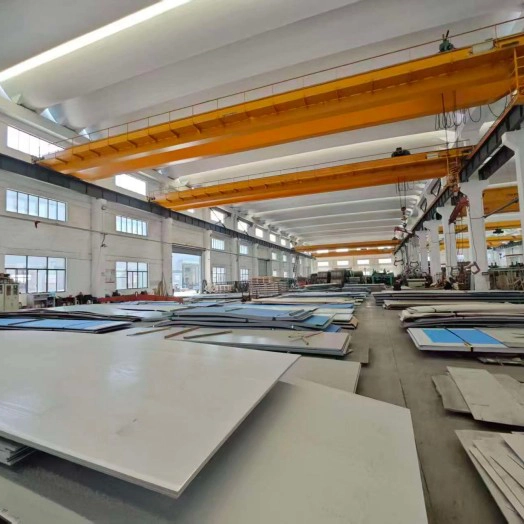
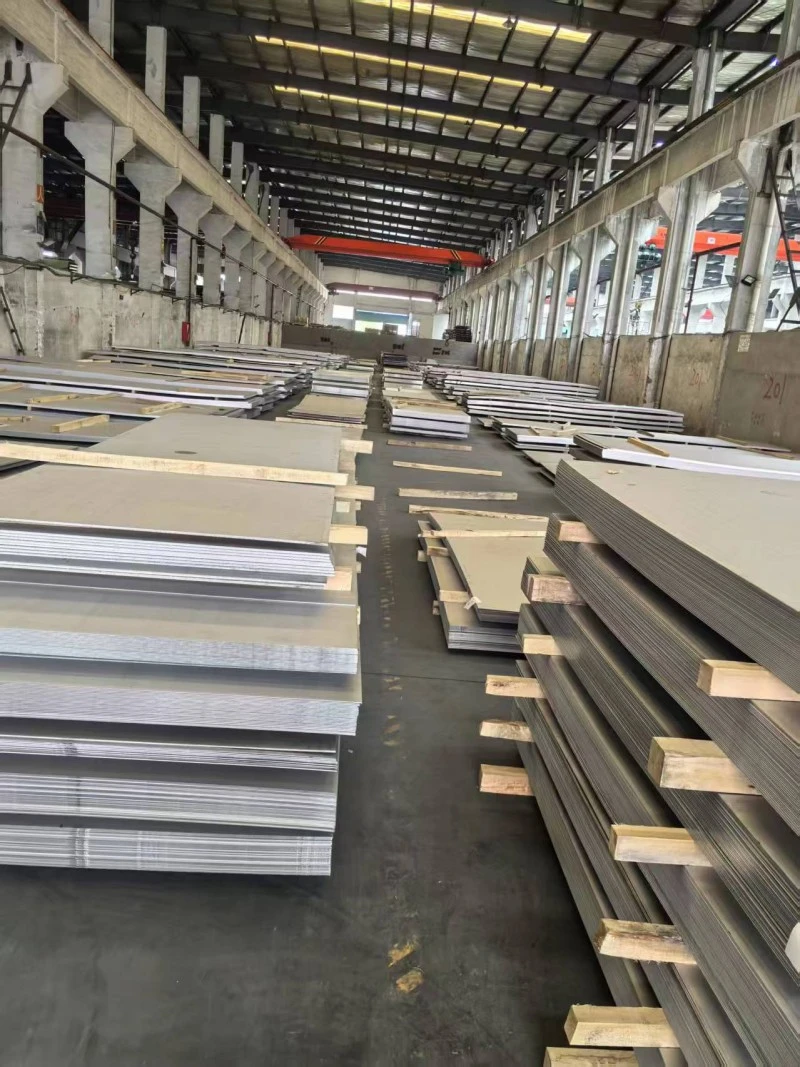
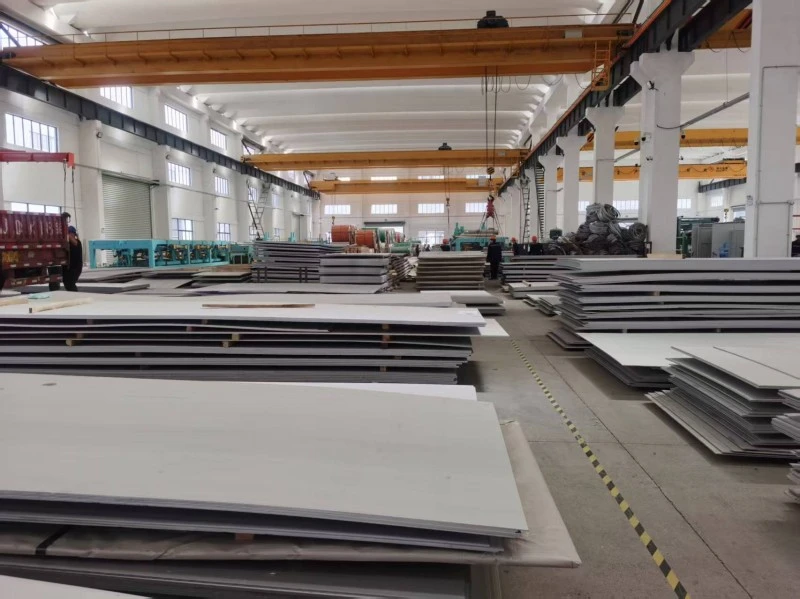
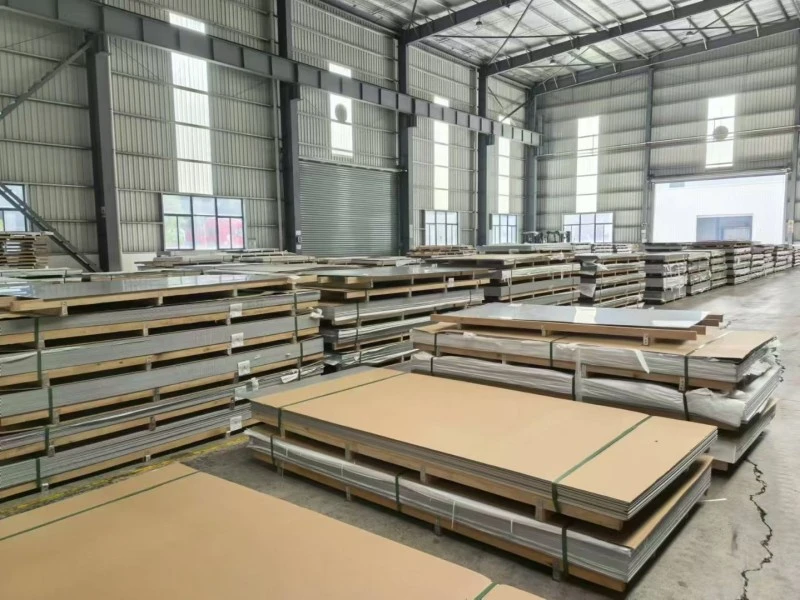
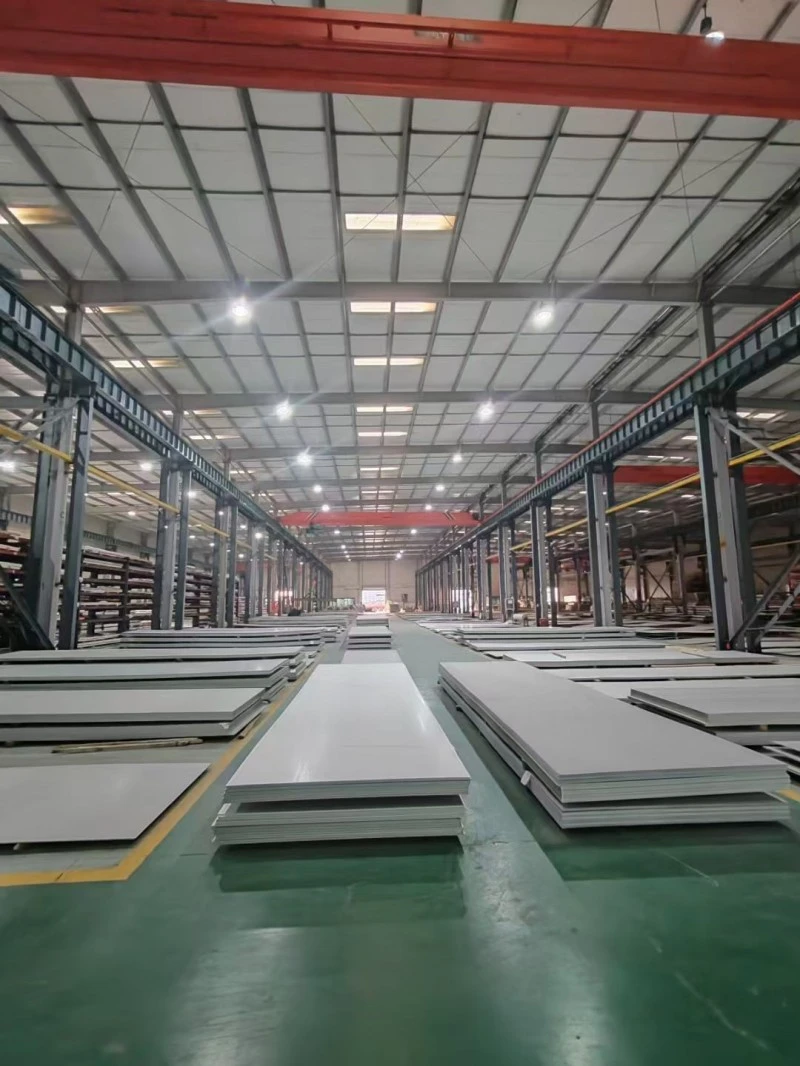
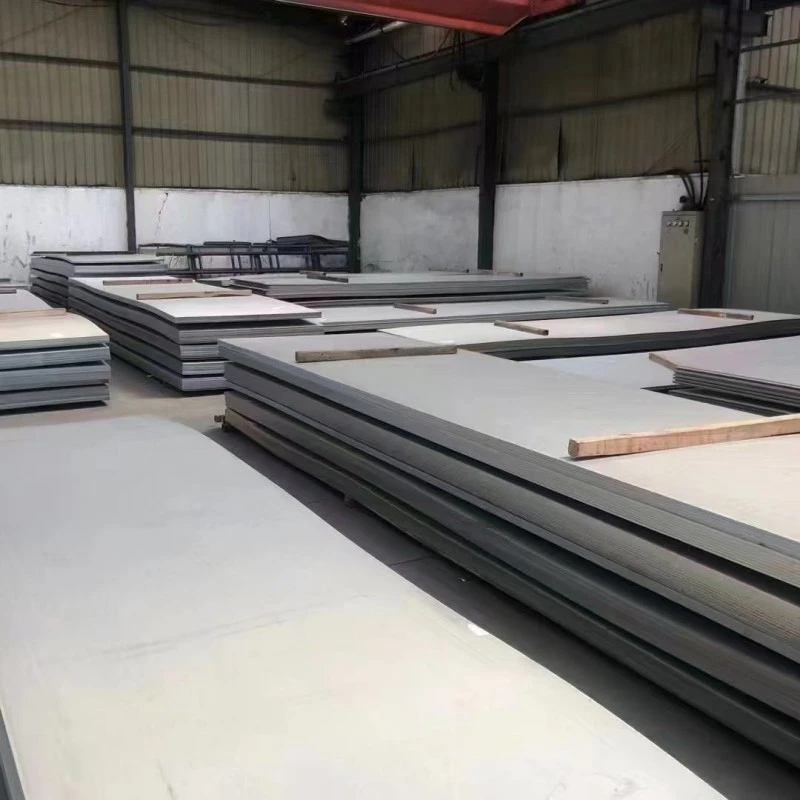
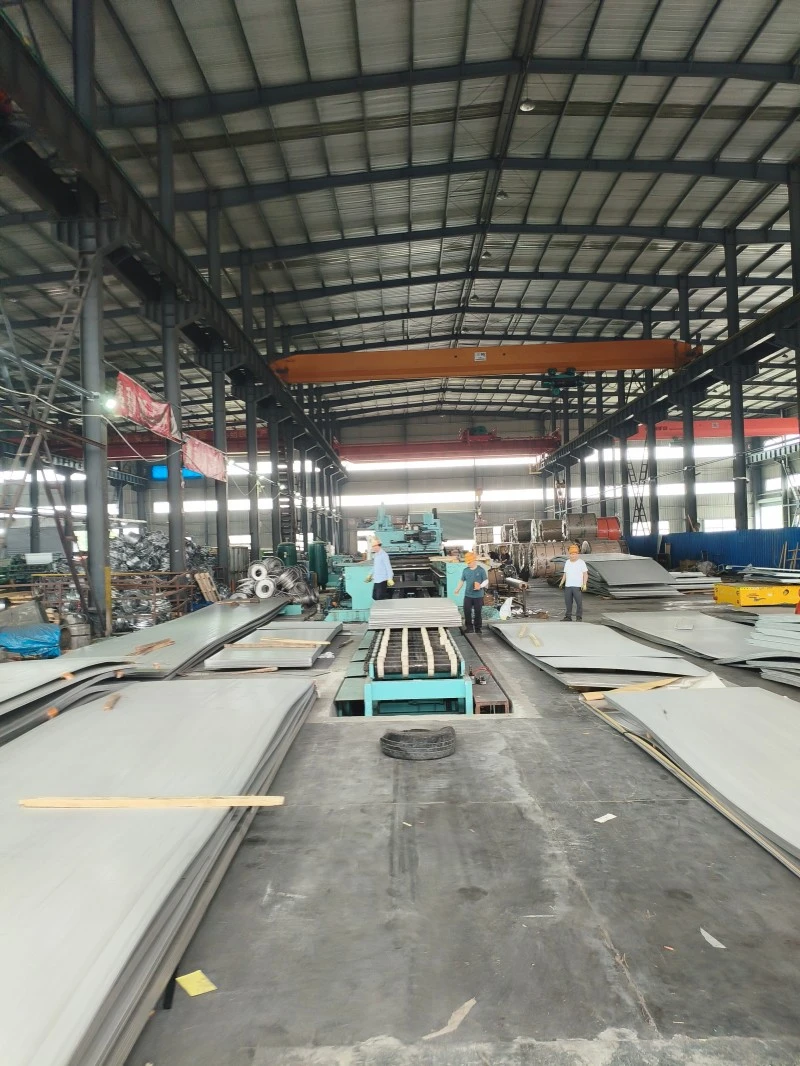
स्टेनलेस स्टील शीट उत्पादक हॉट-रोल्ड आणि कोल्ड-रोल्ड स्टेनलेस स्टील शीटची संपूर्ण श्रेणी ऑफर करतात, मुख्य प्रवाहातील सामग्री आणि सानुकूलित गरजा कव्हर करतात. हॉट-रोल्ड शीट्समध्ये 201, 304 आणि 316L सारख्या ग्रेडचा समावेश होतो, ज्याची जाडी पातळ कॉइलसाठी 1.5-14 मिमी आणि मध्यम आणि जाड प्लेट्ससाठी 75 मिमीपेक्षा जास्त असते. मुख्य प्रवाहाची रुंदी 1500mm, 1800mm आणि 2000mm आहे, मानक NO.1 पिकल्ड आणि ब्लॅक फिनिशसह. चीनमधील आघाडीचे कारखाने सानुकूल-लांबीचे लेव्हलिंग, अनियमित कटिंग आणि बेव्हलिंगला समर्थन देतात. कोल्ड-रोल्ड शीट्सची जाडी 0.3-6 मिमी पर्यंत असते, ज्याची जाडी 8 मिमी पर्यंत असते. मुख्य प्रवाहातील रुंदी 1000mm, 1219mm आणि 1500mm आहे, ज्याचा मानक आकार 1219×2438mm आहे. मूलभूत पृष्ठभाग 2B आणि BA आहेत, ज्यामध्ये ब्रश, मिरर आणि नक्षीदार सजावटीच्या पृष्ठभागांसाठी पर्याय आहेत. सानुकूल-लांबी स्लिटिंग आणि अचूक कटिंग समर्थित आहेत.
कोल्ड-रोल्ड स्टेनलेस स्टील शीट आणि हॉट-रोल्ड स्टेनलेस स्टील शीट या स्टेनलेस स्टील शीटच्या दोन मुख्य श्रेणी आहेत. ते दोन समांतर साहित्य नसून ते अपस्ट्रीम आणि डाउनस्ट्रीम प्रक्रियांचे प्रतिनिधित्व करतात—सर्व कोल्ड-रोल्ड शीट्स हॉट-रोल्ड कॉइल्स/शीट्सपासून कच्चा माल म्हणून बनविल्या जातात, अनेक अचूक रोलिंग आणि फिनिशिंग प्रक्रियेद्वारे खोलीच्या तपमानावर प्रक्रिया केल्या जातात. रोलिंग तापमान आणि प्रक्रियेच्या खोलीतील फरकांमुळे दोनमधील मुख्य फरक, शेवटी पृष्ठभागाची गुणवत्ता, मितीय अचूकता, यांत्रिक गुणधर्म, लागू परिस्थिती आणि खरेदी खर्चात लक्षणीय स्तरीकरण होते.
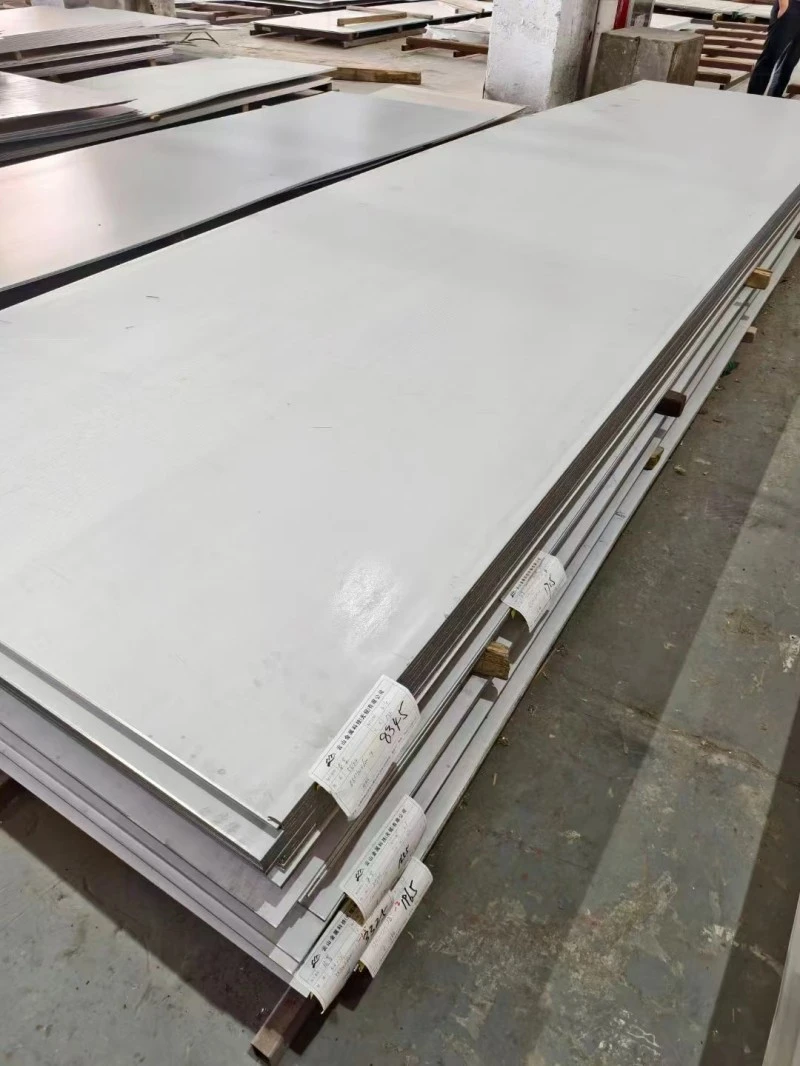
हॉट-रोल्ड स्टेनलेस स्टील शीट: उच्च-तापमान रीक्रिस्टलायझेशन रोलिंग
हॉट रोलिंग ही एक रोलिंग प्रक्रिया आहे जी मेटल रीक्रिस्टलायझेशन तापमानाच्या वर पूर्ण केली जाते. शीटच्या आकारात मोठ्या प्रमाणात कपात करून स्टीलला उत्कृष्ट प्लॅस्टिकिटी प्रदान करण्यासाठी उच्च तापमान वापरणे हे त्याचे मुख्य तत्व आहे. संपूर्ण प्रक्रिया खालीलप्रमाणे आहे:
स्टील बिलेट (जाडी 150-200 मिमी) → वॉकिंग बीम भट्टीमध्ये 1100-1300℃ पर्यंत गरम करणे (प्लॅस्टिकिटी सुनिश्चित करण्यासाठी ऑस्टेनिटाइझिंग तापमानाच्या वर) → उच्च-दाब पाणी कमी करणे (पृष्ठभागावरील ऑक्साईड स्केल काढून टाकणे) → पुनरावृत्ती रोलिंग रोलिंग, बिल्लेर रोलिंग आणि जाड रोलिंग ऑन. 30-50 मिमी इंटरमीडिएट बिलेटपर्यंत) → 7-8 स्टँड फिनिशिंग मिलवर सतत फिनिशिंग रोलिंग (हळूहळू लक्ष्य जाडीपर्यंत पातळ करणे, एकाच वेळी शीटचा आकार आणि रुंदी सहनशीलता नियंत्रित करणे) → लॅमिनार फ्लो कूलिंग टू कॉइलिंग तापमान → कॉइलिंग मशीन हार्ट वायंडिंग → प्लॅस्टिक सोल्यूशन → कॉइलिंग मशीन अंतर्गत ताण दूर करणे, आणि गंज प्रतिकार सुनिश्चित करणे) → ऑक्साइड स्केल काढण्यासाठी सल्फ्यूरिक ऍसिड + मिश्रित ऍसिड पिकलिंग लाइन → स्लिटिंग/क्रॉस-स्लिटिंग टू लांबी → तपासणी आणि पॅकेजिंग.
अतिरिक्त माहिती: मध्यम आणि हेवी-ड्युटी स्पेसिफिकेशन्स (>10 मिमी) बहुतेक सिंगल हॉट-रोल्ड शीट म्हणून विकले जातात, गुंडाळलेले नाहीत, परंतु थेट लांबीमध्ये कापले जातात आणि हेवी-ड्यूटी स्ट्रक्चरल ऍप्लिकेशन्समध्ये वापरले जातात; पातळ हॉट-रोल्ड स्पेसिफिकेशन्स (1.5-3 मिमी) कॉइलमध्ये वितरित केले जातात आणि बहुतेक वेल्डेड पाईप्स आणि स्ट्रक्चरल घटक सब्सट्रेट्ससाठी वापरले जातात.
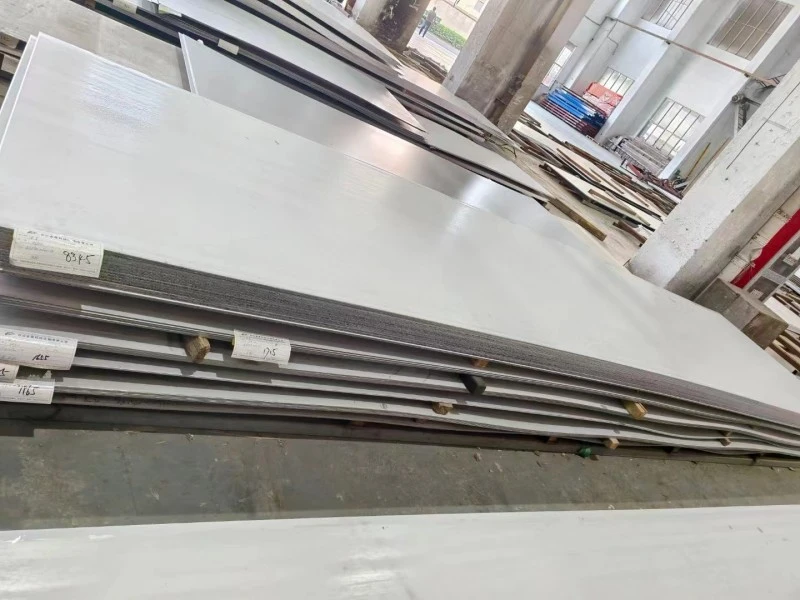
कोल्ड-रोल्ड स्टेनलेस स्टील शीट: खोलीचे तापमान वर्क-हार्डनिंग रोलिंग
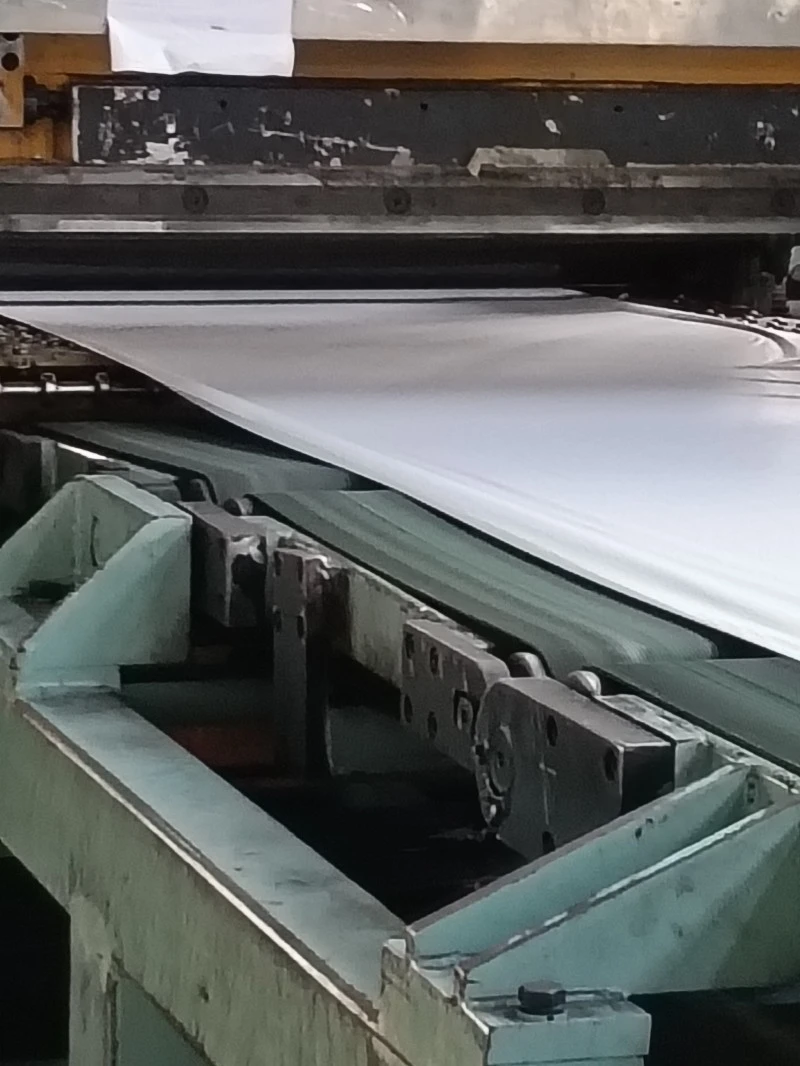
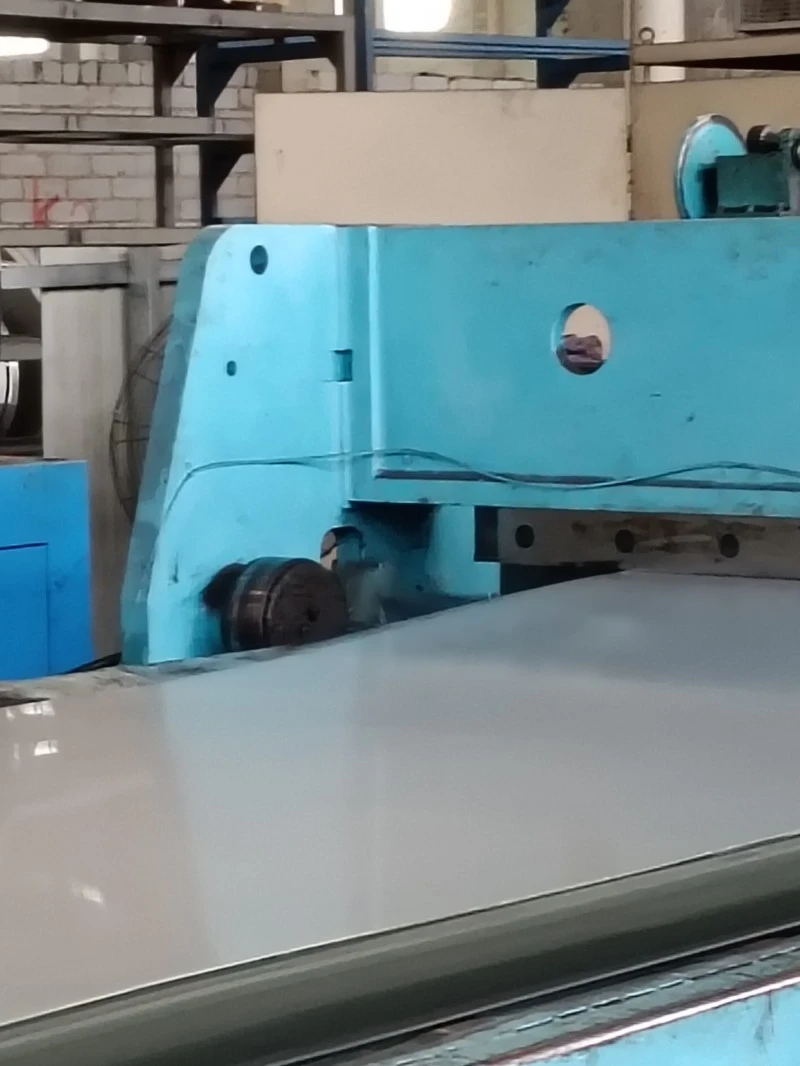
कोल्ड रोलिंगमध्ये कच्चा माल म्हणून हॉट-रोल्ड कॉइल्स वापरतात आणि ते पूर्णपणे खोलीच्या तापमानावर चालते. शीट पातळ करणे आणि सुधारित अचूकता प्राप्त करण्यासाठी यांत्रिक दाब वापरला जातो. संपूर्ण प्रक्रिया खालीलप्रमाणे आहे:
हॉट-रोल्ड रॉ कॉइल → पिकलिंग आणि डीग्रेझिंग (कोल्ड रोलिंग दोष टाळण्यासाठी ऑक्साईड स्केल आणि पृष्ठभागावरील तेल पूर्णपणे काढून टाकते) → 4-6 स्टँड कोल्ड रोलिंग मिलवर सतत रोलिंग (खोलीच्या तपमानावर शीटला तंतोतंत पातळ करते, काम कडक होण्यास प्रवृत्त करते; प्रत्येक रीड्यूनिफॉर्म जाडपणामध्ये इंटरयुनिफॉर्मचे अचूक नियंत्रण सुनिश्चित करते) एनीलिंग (अत्यंत पातळ शीटसाठी, सतत रोलिंगसाठी परवानगी देण्यासाठी वर्क हार्डनिंग काढून टाकते) → तयार उत्पादन ॲनिलिंग (दोन प्रकार: सामान्य सोल्यूशन ॲनिलिंग आणि त्यानंतर 2B पृष्ठभाग मिळविण्यासाठी पिकलिंग; चमकदार ॲनिलिंग हायड्रोजन संरक्षणात्मक वातावरणात केले जाते, परिणामी चमकदार, नॉन-ऑक्सिडाइज्ड पृष्ठभाग → ऑक्सिडायझेशन, ओबटेनिंग पृष्ठभाग) शीटचा आकार सुधारण्यासाठी आणि पृष्ठभागाचा खडबडीतपणा आणि कडकपणा नियंत्रित करण्यासाठी रोलिंग) → स्लिटिंग/क्रॉस-कटिंग टू लांबी → तपासणी आणि पॅकेजिंग.
पूरक: कोल्ड-रोल्ड स्टील शीट सर्व सजावटीच्या पृष्ठभागाच्या उपचारांसाठी मूलभूत सब्सट्रेट आहे आणि पुढे ब्रश, मिरर फिनिश, PVD कोटिंग, एम्बॉसिंग आणि एचिंग सारख्या डझनभर पृष्ठभागाच्या प्रभावांमध्ये प्रक्रिया केली जाऊ शकते.
कोर फरक तुलना सारणी
| तुलना परिमाणे | हॉट-रोल्ड स्टेनलेस स्टील शीट | कोल्ड-रोल्ड स्टेनलेस स्टील शीट |
| कोर मॅन्युफॅक्चरिंग प्रक्रिया | स्टील बिलेट्स 1100-1300℃ च्या रिक्रिस्टलायझेशन तापमानाच्या वर गरम केले जातात, नंतर रफिंग आणि फिनिशिंग मिल्स वापरून उच्च तापमानात रोल केले जातात. तयार झाल्यानंतर, ते ॲनिलिंग आणि पिकलिंगमधून जाते. | हॉट-रोल्ड कॉइल्स/शीट्सपासून बनवलेले, खोलीच्या तपमानावर सतत तंतोतंत रोल केले जाते, नंतर ॲनिल केलेले, लोणचे आणि समतल केले जाते. पुढील पृष्ठभाग पूर्ण करणे शक्य आहे. |
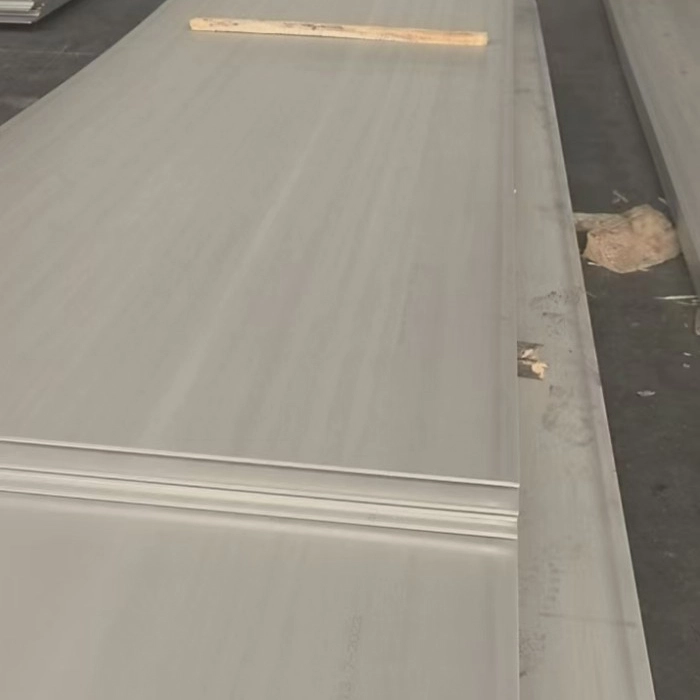
| मानक वितरण पृष्ठभाग | मेनस्ट्रीम फिनिश NO.1 हॉट-रोल्ड पिकल्ड पृष्ठभाग आहे, ज्यामध्ये खडबडीत, मॅट सिल्व्हर-व्हाइट फिनिश आणि दृश्यमान पिकलिंग चिन्हे आहेत; एक unpickled काळा पृष्ठभाग देखील उपलब्ध आहे. | मेनस्ट्रीम फिनिश 2B कोल्ड-रोल्ड आहे, ज्यामध्ये किंचित प्रतिबिंब असलेल्या गुळगुळीत, मॅट चांदी-पांढर्या पृष्ठभागासह. बीए, मिरर, ब्रश, प्लेटेड आणि एम्बॉस्डसह डझनभर फिनिश उपलब्ध आहेत. |
| सामान्य आकार श्रेणी | जाडी: 3.0mm~100mm (प्रामुख्याने मध्यम-जाड प्लेट्स, पातळ हॉट-रोल्ड कॉइल 1.5mm इतक्या पातळ असू शकतात) | जाडी: 0.3 मिमी ~ 6.0 मिमी (प्रामुख्याने पातळ पत्रके, 8 मिमी पर्यंत अतिरिक्त-जाड कोल्ड-रोल्ड) |
| रुंदी: मुख्यतः 1250 मिमी, 1500 मिमी, 1800 मिमी, 2000 मिमी | रुंदी: प्रामुख्याने 1000mm, 1219mm, आणि 1500mm | |
| मितीय सहिष्णुता अचूकता | जाडी सहिष्णुता तुलनेने मोठी आहे, साधारणपणे ±0.1~±0.3mm, आणि प्लेट पृष्ठभागाची सपाटता सरासरी आहे. | अचूक जाडी सहिष्णुता, विशेषत: ±0.02~±0.05mm. उच्च पृष्ठभाग सपाटपणा, उच्च-परिशुद्धता प्रक्रिया आवश्यकता पूर्ण. |
| यांत्रिक गुणधर्म | उत्कृष्ट प्लॅस्टिकिटी आणि कडकपणा, चांगली वेल्डेबिलिटी, किंचित कमी ताकद, गरम कार्य आणि संरचनात्मक स्वरूपासाठी योग्य. | उच्च सामर्थ्य आणि कडकपणा, चांगली मितीय स्थिरता आणि उत्कृष्ट पृष्ठभागाची गुणवत्ता, कोल्ड बेंडिंग, स्टॅम्पिंग आणि पृष्ठभागाच्या सजावटसाठी योग्य. |
| कोर लागू परिस्थिती | इंडस्ट्रियल स्ट्रक्चरल लोड-बेअरिंग, स्टोरेज टँक आणि प्रेशर वेसल्स, जड उपकरणे, स्टील स्ट्रक्चर्स, हॉट-रोल्ड अँटी-स्लिप पॅटर्नच्या प्लेट्स, पाईप फ्लँगेज, हॉट-वर्किंग पार्ट्स. | ऍप्लिकेशन्स: आर्किटेक्चरल डेकोरेटिव्ह पॅनेल्स, किचनवेअर आणि उपकरणे, अचूक हार्डवेअर, मिरर/ब्रश/प्लेटेड सब्सट्रेट्स, डेकोरेटिव्ह एम्बॉस्ड शीट्स, इलेक्ट्रॉनिक घटक. |
| प्रोक्योरमेंट कॉस्ट पोझिशनिंग | कमी रोलिंग प्रक्रिया, कमी किंमत, टनाने किंमत, मोठ्या प्रमाणात औद्योगिक सामग्रीसाठी योग्य. | मल्टी-पास कोल्ड रोलिंग + फिनिशिंग प्रक्रिया महाग असतात, समान सामग्री आणि जाडीसाठी हॉट-रोल्डपेक्षा 10% ते 30% जास्त खर्च येतो; किमतीतील फरक पातळ जाडीसह वाढतो. |
मुख्य निवड पूरक नोट्स
1. पृष्ठभाग उपचार सब्सट्रेट सीमा: सर्व अत्यंत सजावटीच्या पृष्ठभागावर (8K मिरर फिनिश, ब्रश केलेले, सँडब्लास्टेड, PVD कोटिंग, एचिंग, डेकोरेटिव्ह एम्बॉसिंग) कोल्ड-रोल्ड 2B शीट सब्सट्रेट म्हणून वापरतात; हॉट-रोल्ड शीटमध्ये खडबडीत पृष्ठभाग आणि अनेक दोष असतात, ज्यामुळे उच्च-गुणवत्तेच्या सजावटीच्या प्रभावांमध्ये थेट प्रक्रिया करणे अशक्य होते आणि ते केवळ औद्योगिक संरचनात्मक अनुप्रयोगांसाठी योग्य आहे.
2. जाडी हे एकमेव वेगळे मानक नाही: उद्योगात 1.5-3.0 मिमी पातळ हॉट-रोल्ड कॉइल आणि 3.0-6.0 मिमी जाडी कोल्ड-रोल्ड शीट्स आहेत. मुख्य फरक पृष्ठभागाची स्थिती आणि रोलिंग प्रक्रियेत आहे, फक्त जाडी नाही.
3. मटेरियल कंपॅटिबिलिटी फरक: 201, 304 आणि 316L सारख्या मुख्य प्रवाहातील ग्रेडमध्ये हॉट-रोल्ड आणि कोल्ड-रोल्ड आवृत्त्या आहेत; हॉट-रोल्ड स्ट्रक्चरल कार्यक्षमतेवर जोर देते, तर कोल्ड-रोल्ड पृष्ठभाग पूर्ण आणि अचूकतेवर जोर देते. सामान्य गैरसमज आणि उत्तरे
गैरसमज 1: हॉट-रोल्ड स्टील शीट्स मिरर फिनिशमध्ये पॉलिश केल्या जाऊ शकतात.
नाही. हॉट-रोल्ड शीट्समध्ये पृष्ठभागावरील अनेक दोष असतात जसे की खड्डे, पिनहोल्स आणि रोल मार्क्स. सक्तीने पॉलिश करणे केवळ अत्यंत महागच नाही, परंतु अंतिम सपाटपणा आणि परावर्तकता कोल्ड-रोल्ड शीटपेक्षा खूपच निकृष्ट आहे, परिणामी सजावटीचे खराब परिणाम होतात. उद्योगात ही प्रथा सामान्य नाही.
गैरसमज 2: कोल्ड-रोल्ड स्टील शीट वाकणे किंवा स्टॅम्प करणे खूप कठीण आहे.
पारंपारिक कोल्ड-रोल्ड स्टील शीट्स, एनीलिंगनंतर, उत्कृष्ट थंड-कार्यक्षम गुणधर्म धारण करतात आणि सामान्य वाकणे आणि उथळ स्टॅम्पिंगसाठी पूर्णपणे योग्य असतात. फक्त हार्ड-स्टेट कोल्ड-रोल्ड मटेरियलमध्ये जास्त कडकपणा असतो आणि ते मुख्यतः स्ट्रक्चरल ऍप्लिकेशन्समध्ये वापरले जातात जेथे विकृती आवश्यक नसते.
संबंधित श्रेणी
चौकशी पाठवा
संपर्क माहिती
-
पत्ता
हान्यु जिंगू, हाय-टेक झोन, जिनान सिटी, शेडोंग प्रांत, चीन
-
दूरध्वनी
-
कार्बन स्टील, स्टेनलेस स्टील, गॅल्वनाइज्ड स्टील किंवा किंमत सूचीबद्दल चौकशीसाठी, कृपया आम्हाला तुमचा ईमेल पाठवा आणि आम्ही 24 तासांच्या आत संपर्कात राहू.


बातम्या शिफारशी